

ข้อต่อเชื่อมชนนั้น-ข้อต่อปลายเอียง-ถึง-ขอบกับท่อ ทำให้เกิดข้อต่อที่ไหลลื่นถาวร- เหมาะสำหรับระบบ-แรงดันสูงและอุณหภูมิสูง- (สูงกว่าคลาส 600, NPS 2+) อุปกรณ์เชื่อมแบบซ็อกเก็ตมีช่องเสียบ (ช่อง) ที่รับท่อ โดยต้องมีการเชื่อมแบบฟิลเล็ตที่ด้านนอกเท่านั้น ทำให้ติดตั้งได้เร็วยิ่งขึ้น และเหมาะสำหรับการวางท่อที่มีเส้นผ่านศูนย์กลางเล็ก- (NPS 2 และต่ำกว่า) และบริการที่มีแรงดันปานกลาง- การเลือกขึ้นอยู่กับปัจจัยหลักห้าประการ ได้แก่ ขนาดท่อ ระดับแรงดัน การบริการของไหล ข้อกำหนดในการตรวจสอบ และต้นทุน
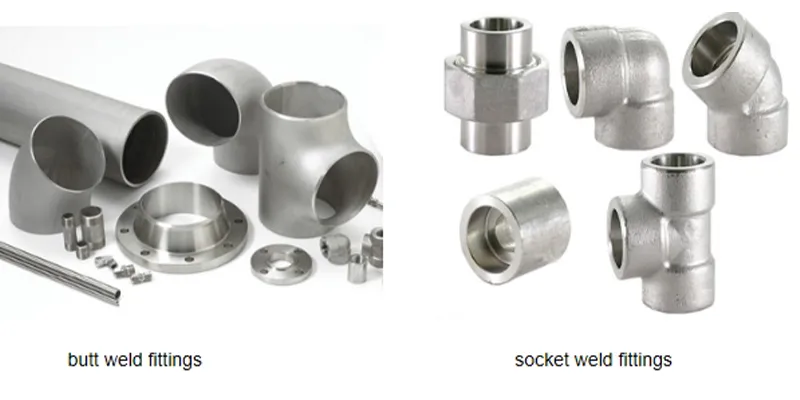
อุปกรณ์ท่อเชื่อมต่อ เปลี่ยนเส้นทาง หรือปิดผนึกส่วนของท่อ วิธีการเชื่อมต่อถาวรที่พบบ่อยที่สุดสองวิธีคือการเชื่อมชน (BW) และการเชื่อมซ็อกเก็ต (SW) การเลือกประเภทข้อต่อไม่ถูกต้องอาจทำให้เกิดการรั่วไหล ข้อบกพร่องในการเชื่อม การกัดกร่อนก่อนเวลาอันควร หรือค่าใช้จ่ายที่ไม่จำเป็น บทความนี้นำเสนอการเปรียบเทียบที่ขับเคลื่อนด้วยข้อมูล-อย่างครอบคลุม เพื่อช่วยให้วิศวกร ทีมจัดซื้อ และผู้จัดการโครงการทำการเลือกที่ถูกต้องทุกครั้ง
อุปกรณ์เชื่อม Buttweld และ Socket คืออะไร?
ฟิตติ้งเชื่อมชน (BW)
ข้อต่อแบบเชื่อมชนมีปลายแบบเอียงซึ่งจัดตำแหน่งโดยตรงกับปลายแบบเอียงของท่อ ท่อและข้อต่อเชื่อมเข้าด้วยกันจากขอบ-ถึง-ขอบโดยใช้การเชื่อมร่องเจาะเต็ม- สิ่งนี้จะสร้างข้อต่อโดยที่เส้นผ่านศูนย์กลางภายใน (ID) ของท่อและข้อต่อจะเท่ากัน ทำให้เกิดเส้นทางการไหลที่ราบรื่นและไม่สะดุด
วิธีการทำงานของ Buttweld:มุมเอียงของท่อ + มุมเอียง=รอยเชื่อมร่อง (เจาะเต็ม) โลหะเชื่อมจะเติมร่อง V- ระหว่างพื้นผิวที่เอียงทั้งสอง ทำให้เกิดรอยต่อที่แข็งแรงพอๆ กับท่อหลัก พื้นผิวภายในเรียบไม่มีรอยแยก ไหล่ หรือช่องว่าง
ประเภทข้อต่อเชื่อมชนทั่วไป ได้แก่ :
- ข้อศอก: 45 องศาและ 90 องศา (รัศมียาว LR และรัศมีสั้น SR)
- ประเดิม: ประเดิมตรงและประเดิมลด
- ตัวลด: ศูนย์กลางและประหลาด
- ฝาครอบ: ปิดปลายท่อ
- ส่วนปลาย: สำหรับระบบหน้าแปลนข้อต่อตัก-
ข้อต่อเชื่อมซอคเก็ต (SW)
ข้อต่อเชื่อมแบบซ็อคเก็ตมีซ็อคเก็ตแบบฝัง (ปลอกสวม) ซึ่งสอดท่อเข้าไป ท่อวางชิดไหล่ด้านในเบ้า และมีการใช้รอยเชื่อมรอบด้านนอกของเบ้าเชื่อมต่อท่อ- การเชื่อมไม่ทะลุผนังท่อซึ่งแตกต่างจากการเชื่อมแบบก้น มันเป็นรอยเชื่อมเนื้อเดียวที่ด้านนอก
ซ็อกเก็ตเชื่อมทำงานอย่างไร:ท่อที่สอดเข้าไปในช่องซ็อกเก็ต (ความลึก=เส้นผ่านศูนย์กลางท่อโดยประมาณ) จากนั้นจึงทำการเชื่อมฟิลเล็ตที่ด้านนอก ไหล่ด้านในสร้างช่องว่างเล็กๆ (ช่องว่างการขยาย 0.5-1.5 มม.) ที่รองรับการขยายตัวเนื่องจากความร้อนแต่สามารถกักของเหลวได้
ประเภทข้อต่อเชื่อมซ็อกเก็ตทั่วไป ได้แก่ :
- ข้อศอกเชื่อมซ็อกเก็ต: 45 องศาและ 90 องศา
- ประเดิมเชื่อมซ็อกเก็ต: ตรงและลด
- ข้อต่อเชื่อมแบบซ็อกเก็ต: ข้อต่อเต็มและครึ่ง
- หมวกเชื่อมซ็อกเก็ต
- ข้อต่อเชื่อมซ็อกเก็ตและด้านข้าง (45 องศา)
การเชื่อมชนชน=ปลายเอียง รอยเชื่อมร่องเจาะเต็ม- การไหลภายในราบรื่น เหมาะสำหรับทุกขนาดและแรงดันสูง ซ็อกเก็ตเชื่อม=ซ็อกเก็ตแบบฝัง เชื่อมเนื้อภายนอกเท่านั้น ไหล่ภายในและช่องว่าง เหมาะสำหรับการเจาะขนาดเล็ก (NPS 2 และต่ำกว่า) และแรงดันปานกลาง
Buttweld กับ Socket Weld: การเปรียบเทียบที่ครอบคลุม
|
พารามิเตอร์ |
ฟิตติ้งเชื่อมชน (BW) |
ข้อต่อเชื่อมซอคเก็ต (SW) |
|
ประเภทการเชื่อม |
รอยเชื่อมร่องเจาะเต็ม- |
การเชื่อมเนื้อภายนอก (เดี่ยว) |
|
การเตรียมการร่วมกัน |
ทั้งท่อและฟิตติ้งแบบเอียง (30-37.5 องศา) |
ตัดท่อสี่เหลี่ยม-; ข้อต่อมีช่องเสียบ-ที่ขึ้นรูปแล้ว |
|
การเจาะทะลุ |
ความหนาของผนังเต็ม (100%) |
บางส่วน (ความลึกของรอยเชื่อมฟิลเล็ต=1.0-1.5x ผนังท่อ) |
|
การไหลภายใน |
ID ที่ราบรื่นและไม่มีสิ่งกีดขวาง |
ไหล่และช่องว่าง 0.5-1.5 มม. ทำให้เกิดความปั่นป่วน |
|
ระดับความดัน |
พิกัดท่อเต็ม (คลาส 150-2500) |
คลาส 150-1500 (โดยทั่วไปจำกัดอยู่ที่คลาส 600 สูงสุดสำหรับ SW) |
|
ช่วงขนาด |
NPS 1/2 ถึง NPS 48+ |
NPS 1/8 ถึง NPS 4 (มาตรฐาน); NPS 2 และต่ำกว่า (แนะนำให้ใช้ ASME B31.3) |
|
ความเสี่ยงต่อการกัดกร่อนที่ข้อต่อ |
น้อยที่สุด (ID ราบรื่น ไม่มีรอยแยก) |
ปานกลาง (ของเหลวดักจับช่องว่าง ความเสี่ยงต่อการกัดกร่อนตามรอยแยก) |
|
การทดสอบด้วยรังสี |
ใช่ (เป็นไปได้ RT เต็มรูปแบบ) |
ไม่ (การเชื่อมฟิลเล็ตไม่สามารถเชื่อถือได้ RT'd) |
|
วิธี NDT |
RT, UT, MT, PT ใช้ได้ทั้งหมด |
MT หรือ PT เท่านั้น (วิธีพื้นผิว); ยูที จำกัด |
|
ต้องใช้ทักษะการเชื่อม |
สูง (เชื่อมร่อง, เชื่อมตำแหน่ง) |
ปานกลาง (รอยเชื่อมเนื้อ, การจัดตำแหน่งซ็อกเก็ต) |
|
ปรับ-ค่าเผื่อให้สูงขึ้น |
เข้มงวด (การจัดตำแหน่งภายในสูงสุด 1.5 มม.) |
การให้อภัย (เลื่อนท่อเข้าไปในเบ้า) |
|
ความเร็วในการติดตั้ง |
ช้าลง (การบาก, การผ่านรูต, การเติม, ฝาครอบ) |
เร็วขึ้น (ใส่ท่อ, ผ่านเนื้อเดียว) |
|
ค่าใช้จ่ายในการติดตั้ง |
ต่ำกว่าต่อหน่วย (การตัดเฉือนน้อย) |
สูงกว่าต่อหน่วย (การตัดแต่งขึ้นรูปด้วยเครื่องจักรซ็อคเก็ต) |
|
ค่าใช้จ่ายในการติดตั้ง |
สูงกว่า (ชั่วโมงการเชื่อมมากขึ้น, NDE) |
ต่ำกว่า (ชั่วโมงการเชื่อมน้อยกว่า NDE ง่ายกว่า) |
|
การขยายตัวทางความร้อน |
ไม่มีช่องว่าง (ข้อต่อแข็ง) |
ช่องว่างการขยายตัว 0.5-1.5 มม. (ดูดซับความเครียดจากความร้อน) |
|
บริการหยุดทำงาน- |
เหมาะสม |
หลีกเลี่ยง (ช่องว่างดักของเหลวนิ่ง) |
|
บริการสั่นสะเทือน |
ดีเยี่ยม (ข้อต่อเจาะเต็ม-) |
เพียงพอแต่ไม่ต้องการสำหรับโหลดแบบวน |
|
การตั้งค่า ASME B31.3 |
ทุกขนาด ทุกคลาส |
NPS 2 และต่ำกว่า ไม่ใช่-วงจรที่รุนแรง |
|
ความครอบคลุม ASME B16.11 |
ไม่ครอบคลุม (ดู B16.9) |
อุปกรณ์เชื่อมซ็อกเก็ตฟอร์จ (B16.11) |
|
ความครอบคลุม ASME B16.9 |
ข้อต่อเชื่อมชน (B16.9) |
ไม่ครอบคลุม (ดู B16.11) |
ตารางที่ 1: การเปรียบเทียบด้านข้างที่ครอบคลุม-ต่อ- ของอุปกรณ์เชื่อมแบบเชื่อมชนและการเชื่อมแบบซ็อกเก็ต ที่มา: ASME B31.3-2022, ASME B16.9-2023, ASME B16.11-2022, ASME มาตรา 9
การให้คะแนนความดันและอุณหภูมิ

การเปรียบเทียบระดับความดัน
อุปกรณ์เชื่อมทั้งแบบเชื่อมชนและแบบซ็อกเก็ตได้รับการจัดอันดับตามระดับความดัน (หรือที่เรียกว่าระดับความดัน-) อย่างไรก็ตาม ช่วงที่ใช้งานได้แตกต่างกันอย่างมาก อุปกรณ์เชื่อมชนจะสืบทอดระดับแรงดันของท่อที่เชื่อมต่ออยู่ (เนื่องจากข้อต่อมีความแข็งแรงเท่ากับท่อ) อุปกรณ์เชื่อมซ็อกเก็ตได้รับการจัดอันดับตาม ASME B16.11 ซึ่งกำหนดระดับความดัน 2000, 3000 และ 6000 สำหรับอุปกรณ์หลอม
|
คลาสความดัน |
คะแนนการติดตั้ง Buttweld |
คะแนนการเชื่อมซ็อกเก็ต (ASME B16.11) |
การใช้งานทั่วไป |
|
รุ่นที่ 150 |
มีอยู่ |
คลาส 2000 (เทียบเท่า) |
สาธารณูปโภคที่มีความกดอากาศต่ำ- น้ำ อากาศ |
|
คลาส 300 |
มีอยู่ |
คลาส 2000-3000 |
กระบวนการแรงดันปานกลาง-แบบไอน้ำ |
|
คลาส 600 |
มีอยู่ |
คลาส 3000 (มาตรฐาน) |
กระบวนการกลั่นไฮโดรคาร์บอน |
|
คลาส 900 |
มีอยู่ |
คลาส 6000 (จำเป็น) |
กระบวนการแรงดันสูง- กำลัง |
|
รุ่นที่ 1,500 |
มีอยู่ |
ไม่แนะนำ (ใช้ BW) |
การบริการที่รุนแรง-เครื่องปฏิกรณ์แรงดันสูง |
|
คลาส 2500 |
มีอยู่ |
ไม่เกี่ยวข้อง (ใช้ BW) |
บริการไฮโดรเจนแรงดันสูงพิเศษ- |
ตารางที่ 2: การบังคับใช้ระดับความดันสำหรับอุปกรณ์เชื่อมแบบ Buttweld และ Socket Weld ที่มา: ASME B16.9-2023, ASME B16.11-2022, ASME B31.3-2022 ตาราง 326.1
ความดัน-พิกัดอุณหภูมิตามโลหะผสม
ตารางต่อไปนี้แสดงแรงดันใช้งานสูงสุดที่อนุญาต (MAWP) ที่ 200 องศาเซลเซียส (392 องศาฟาเรนไฮต์) สำหรับเกรดท่อสแตนเลสและโลหะผสมนิกเกิลทั่วไป โดยเปรียบเทียบรอยเชื่อมชนและรอยเชื่อมซ็อกเก็ต:
|
เกรดโลหะผสม |
สหประชาชาติ |
ข้อมูลจำเพาะของท่อ |
BW MAWP ที่ 200C (คลาส 300, NPS 2) |
SW MAWP ที่ 200C (คลาส 3000, NPS 2) |
ข้อได้เปรียบของบีดับเบิลยู |
|
304/304L |
S30403 |
A312 TP304L |
14.3 บาร์ (207 psi) |
13.8 บาร์ (200 psi) |
เปรียบเทียบได้ |
|
316/316L |
S31603 |
A312 TP316L |
14.3 บาร์ (207 psi) |
13.8 บาร์ (200 psi) |
เปรียบเทียบได้ |
|
316H |
S31609 |
A312 TP316H |
14.8 บาร์ (215 psi) |
13.8 บาร์ (200 psi) |
น้ำหนักตัว +4% |
|
310S |
S31008 |
A312 TP310S |
14.3 บาร์ (207 psi) |
13.8 บาร์ (200 psi) |
เปรียบเทียบได้ |
|
2205 (ดูเพล็กซ์) |
S31803 |
A789 S31803 |
20.7 บาร์ (300 psi) |
18.6 บาร์ (270 psi) |
น้ำหนักตัว +11% |
|
2507 (ซูเปอร์ดูเพล็กซ์) |
S32750 |
A789 S32750 |
27.6 บาร์ (400 psi) |
22.1 บาร์ (320 psi) |
น้ำหนักตัว +25% |
|
C-276 (ฮาสเตลลอย) |
N10276 |
B622 N10276 |
22.1 บาร์ (320 psi) |
18.6 บาร์ (270 psi) |
น้ำหนักตัว +19% |
|
อินโคเนล 625 |
N06625 |
B444 N06625 |
22.1 บาร์ (320 psi) |
18.6 บาร์ (270 psi) |
น้ำหนักตัว +19% |
|
ไทเทเนียม Gr.2 |
R50400 |
B861 R50400 |
13.8 บาร์ (200 psi) |
11.7 บาร์ (170 psi) |
น้ำหนักตัว +18% |
ตารางที่ 3: การเปรียบเทียบ MAWP ที่ 200C, คลาส 300 (BW) กับคลาส 3000 (SW), NPS 2. แหล่งที่มา: ASME B31.3-2022 ภาคผนวก A, ASME B16.11-2022 ตารางที่ 2, ข้อกำหนด ASTM A312/A789/B622 หมายเหตุ: ค่านี้เป็นค่าโดยประมาณ การให้คะแนนจริงขึ้นอยู่กับตารางความหนาของผนัง ข้อดีของ BW เพิ่มขึ้นด้วยโลหะผสมที่มีความแข็งแรงสูงกว่า (ดูเพล็กซ์ นิกเกิล ไทเทเนียม)
ข้อสังเกตหลัก: ข้อต่อเชื่อมแบบชนก้นจะรักษาความแข็งแรงเต็มที่ของโลหะผสมประสิทธิภาพสูง- (ดูเพล็กซ์ นิกเกิล ไทเทเนียม) ได้ดีกว่าข้อต่อเชื่อมแบบซ็อกเก็ต ข้อได้เปรียบด้านความแข็งแกร่งของ BW มากกว่า SW จะเพิ่มขึ้นเมื่อความแข็งแรงของโลหะผสมเพิ่มขึ้น
การพิจารณาขนาด: ขนาดเป็นตัวกำหนดตัวเลือกเมื่อใด
ASME B31.3 คำแนะนำ
ASME B31.3 (Process Piping) ให้คำแนะนำที่ชัดเจนในการเลือกข้อต่อตามขนาดท่อ:
|
ขนาดท่อ (NPS) |
ประเภทข้อต่อฟิตติ้งที่แนะนำ |
เหตุผล ASME B31.3 |
ข้อยกเว้น/แทนที่ |
|
กรมอุทยานฯ 1/8 ถึงกรมอุทยานฯ 2 |
ซ็อกเก็ตเชื่อม (ที่ต้องการ) |
ติดตั้งได้ง่ายขึ้น- ติดตั้งเร็วขึ้น ประหยัด |
ใช้ BW หากจำเป็นต้องใช้วงจรที่รุนแรง, RT หรือบริการที่ไม่ทำงาน{0}} |
|
กรมอุทยานฯ 2-1/2 ถึงกรมอุทยานฯ 4 |
Buttweld (แนะนำ) หรือ SW |
BW จะประหยัดมากขึ้นเมื่อมีขนาดใหญ่ขึ้น |
SW ยอมรับได้สำหรับบริการที่ไม่มีความสำคัญระดับ 3000- |
|
NPS 5 ถึง NPS 48+ |
ก้นเชื่อมเท่านั้น |
SW ไม่พร้อมใช้งานหรือใช้งานได้จริงเหนือ NPS 4 |
ไม่มีข้อยกเว้น บังคับบีดับเบิลยู |
ตารางที่ 4: ขนาดท่อเทียบกับการเลือกประเภทข้อต่อตาม ASME B31.3-2022 ที่มา: ASME B31.3-2022, ย่อหน้า. 305.1 และ 308.1; ขอบเขต ASME B16.11-2022
เหตุใดจึงนิยมใช้การเชื่อมซ็อกเก็ตสำหรับการเจาะขนาดเล็ก
สำหรับการวางท่อที่มีเส้นผ่านศูนย์กลางเล็ก- (NPS 2 และต่ำกว่า) โดยทั่วไปควรใช้ข้อต่อเชื่อมแบบซ็อกเก็ตด้วยเหตุผลในทางปฏิบัติเหล่านี้:
ไม่จำเป็นต้องทำการบาก: ท่อถูกตัดเป็นรูปสี่เหลี่ยมจัตุรัส-และสอดเข้าไปในเบ้า ช่วยลดขั้นตอนการบากที่จำเป็นสำหรับการเชื่อมชน
การจัดแนวด้วยตนเอง-: ช่องเสียบจะยึดท่อให้อยู่ในตำแหน่งระหว่างการเชื่อม ซึ่งช่วยลดความจำเป็นในการจัดแนวที่แม่นยำ (พอดี-)
การเชื่อมที่รวดเร็วยิ่งขึ้น: การเชื่อมฟิเลครั้งเดียวจะแทนที่การเชื่อมแบบหลายร่อง (ราก, ร้อน, เติม, ปิดฝา)
ความต้องการทักษะที่ต่ำกว่า: การเชื่อมฟิเลต์ช่วยให้ช่างเชื่อมดำเนินการได้อย่างถูกต้องได้ง่ายขึ้น โดยเฉพาะอย่างยิ่งในพื้นที่แคบ
ประหยัด: ต้นทุนการติดตั้งทั้งหมด (ค่าติดตั้ง + ค่าแรงในการเชื่อม + NDE) มักจะต่ำกว่าสำหรับการเชื่อมเบ้าเจาะขนาดเล็ก-
อุปกรณ์เชื่อมซ็อกเก็ตสร้างช่องว่างภายใน 0.5-1.5 มม. ระหว่างปลายท่อและไหล่ซ็อกเก็ต ช่องว่างนี้สามารถดักจับของไหลนิ่ง ซึ่งนำไปสู่การกัดกร่อนตามรอยแยก การกัดกร่อนจากอิทธิพลทางจุลชีววิทยา (MIC) หรือการแตกร้าวของการกัดกร่อนจากความเค้น (SCC) ในบริการที่มีฤทธิ์กัดกร่อน ไม่ควรใช้อุปกรณ์เชื่อมซ็อกเก็ตในบริการทางตันหรือบริการที่มีสภาวะนิ่ง
ข้อควรพิจารณาเกี่ยวกับการกัดกร่อนและการบริการของไหล

การกัดกร่อนของรอยแยกที่ช่องว่างการเชื่อมของซ็อกเก็ต
ช่องว่างภายในในข้อต่อเชื่อมเบ้าหลอมเป็นข้อจำกัดที่สำคัญที่สุด{0}}เกี่ยวกับการกัดกร่อน ช่องว่างดังกล่าวจะสร้างรอยแยกซึ่งของไหลที่มีฤทธิ์กัดกร่อนสามารถติดอยู่และมีสมาธิ ซึ่งนำไปสู่การเร่งการกัดกร่อนเฉพาะที่
|
เงื่อนไขการให้บริการ |
ความเสี่ยงจากการกัดกร่อนของรอยแยก |
คำแนะนำที่เหมาะสม |
|
ของเหลวที่สะอาดและไม่มีฤทธิ์กัดกร่อน- (น้ำ อากาศ ไนโตรเจน) |
ต่ำ |
SW ยอมรับได้; BW ก็เหมาะเช่นกัน |
|
มีฤทธิ์กัดกร่อนเล็กน้อย (น้ำ Cl ต่ำ- กรดเจือจาง) |
ปานกลาง |
SW ยอมรับได้ด้วยการควบคุมช่องว่างที่เหมาะสม (สูงสุด 1.5 มม.) |
|
มีฤทธิ์กัดกร่อนปานกลาง (การระบายความร้อนด้วยน้ำทะเล, บริการ H2S) |
ปานกลาง-สูง |
ต้องการ BW; SW เฉพาะในกรณีที่ NPS<= 2 and gap controlled |
|
มีฤทธิ์กัดกร่อนสูง (HCl, H2SO4, HF, Cl2 แบบเปียก) |
สูง |
บังคับ BW; หลีกเลี่ยง SW |
|
บริการหยุด-หรือหยุดนิ่ง (ของเหลวใดๆ) |
สูงมาก |
บังคับ BW; SW ห้าม |
|
อุณหภูมิวงจร (ความเสี่ยงต่อความเหนื่อยล้าจากความร้อน) |
ปานกลาง |
ต้องการ BW; SW gap ช่วยลดความเครียดจากความร้อน แต่สร้างความเสี่ยงต่อการกัดกร่อน |
|
บริการกัดกร่อน (NaOH, KOH ที่อุณหภูมิสูง) |
สูง (โซดาไฟ SCC ในช่องว่าง) |
บังคับบีดับเบิลยู |
|
ความเสี่ยงต่อการกัดกร่อนจากการกัดกร่อนจากความเค้นคลอไรด์ (Cl-SCC) |
สูง (ช่องว่างเข้มข้น Cl-) |
BW บังคับสำหรับสเตนเลสออสเทนนิติก |
ตารางที่ 5: การประเมินความเสี่ยงการกัดกร่อนของรอยแยกสำหรับช่องว่างรอยเชื่อมของซ็อกเก็ตตามเงื่อนไขการบริการ ที่มา: NACE SP0472-2023, API RP 571-2020, ASME B31.3-2022 ย่อหน้า. 323.2.
ผลกระทบต่อโลหะผสมประสิทธิภาพสูง-
สำหรับโลหะผสมนิกเกิลและเหล็กกล้าไร้สนิมดูเพล็กซ์ ช่องว่างภายในในข้อต่อเชื่อมซ็อกเก็ตเป็นปัญหาอย่างยิ่ง เนื่องจากวัสดุเหล่านี้มักถูกเลือกสำหรับสภาพแวดล้อมที่มีฤทธิ์กัดกร่อนซึ่งรอยแยกที่สร้างความเสียหายมากที่สุด:
|
อัลลอย |
ความต้านทานการกัดกร่อนเบื้องต้น |
ความเสี่ยงช่องว่าง |
คำแนะนำที่เหมาะสม |
|
304/316L |
การกัดกร่อนทั่วไป สภาพแวดล้อม Cl- อ่อน |
ปานกลาง (มีช่องว่าง) |
SW ตกลงสำหรับยูทิลิตี้ BW สำหรับกระบวนการ |
|
2205 ดูเพล็กซ์ |
บ่อคลอไรด์, H2S |
สูง (Cl- มีสมาธิอยู่ในช่องว่าง) |
ต้องการ BW; SW เท่านั้น NPS<= 2 |
|
2507 ซุปเปอร์ดูเพล็กซ์ |
คลอไรด์รุนแรง, น้ำทะเล |
สูงมาก (การกัดกร่อนตามรอยแยก) |
บังคับบีดับเบิลยู |
|
ฮาสเตลลอย C-276/C-22 |
HCl, H2SO4, Cl2, กรดผสม |
สูงมาก (กรดเข้มข้นในช่องว่าง) |
บังคับบีดับเบิลยู |
|
อินโคเนล 625 |
น้ำทะเล H2S กรด |
สูงมาก (การกัดกร่อนตามรอยแยก) |
บังคับบีดับเบิลยู |
|
ไทเทเนียม Gr.2/Gr.7 |
น้ำทะเล, HCl, กรดออกซิไดซ์ |
สูงมาก (การกัดกร่อนของรอยแยก Ti) |
บังคับบีดับเบิลยู |
ตารางที่ 6: ผลกระทบของช่องว่างการเชื่อมของซ็อกเก็ตต่อโลหะผสมประสิทธิภาพสูง- แหล่งที่มา: ข้อมูลการกัดกร่อนระหว่างประเทศของ Haynes, NACE MR0175/ISO 15156, API RP 571-2020
คำตอบ:สำหรับโลหะผสมนิกเกิล (Hastelloy, Inconel), ซูเปอร์ดูเพล็กซ์ และไทเทเนียม: ให้ใช้ข้อต่อเชื่อมชนเสมอ ช่องว่างภายในในข้อต่อเชื่อมแบบซ็อกเก็ตจะสร้างรอยแยกที่รวมตัวของของเหลวที่มีฤทธิ์กัดกร่อน ซึ่งทำให้โลหะผสมพรีเมียมเหล่านี้ถูกเลือกสรรมาเพื่อความต้านทานการกัดกร่อนอย่างมาก
มาตรฐานและข้อมูลจำเพาะที่ใช้บังคับ
การติดตั้งมาตรฐานมิติ
|
มาตรฐาน |
ชื่อ |
ขอบเขต |
ประเภทข้อต่อฟิตติ้ง |
|
ASME B16.9-2023 |
โรงงาน-ทำข้อต่อเชื่อมชนแบบ Wrought |
ขนาด ความคลาดเคลื่อน และพิกัดสำหรับอุปกรณ์ BW |
ก้นเชื่อม |
|
ASME B16.11-2022 |
อุปกรณ์ฟอร์จ ซ็อกเก็ต-การเชื่อมและเกลียว |
ขนาดพิกัดสำหรับ SW ปลอมแปลงและอุปกรณ์เกลียว |
ซ็อกเก็ตเชื่อม / เกลียว |
|
ASME B16.28-2023 |
ข้อศอกรัศมีสั้นเหล็กดัด Buttweld และการส่งคืน |
ข้องอรัศมีสั้น (BW เท่านั้น) |
ก้นเชื่อม |
|
MSS SP-43-2022 |
ตาราง 5S และ 10S Wrought สแตนเลสสตีล Buttweld ฟิตติ้ง |
ฟิตติ้งสแตนเลส BW ไลท์วอลล์ |
ก้นเชื่อม (ผนังบาง) |
|
MSS SP-75-2022 |
ฟิตติ้งเชื่อมชนที่ทำการทดสอบสูง |
ข้อต่อ BW ที่มีความแข็งแรงสูงกว่า- |
Buttweld (ผลผลิตสูง) |
|
MSS SP-83-2022 |
อุปกรณ์เชื่อมซ็อกเก็ตเหล็กคลาส 3000 |
อุปกรณ์ SW ปลอมแปลงคลาส 3000 |
ซ็อกเก็ตเชื่อม |
|
MSS SP-79-2022 |
สแตนเลสเหล็กดัดเชื่อมซ็อกเก็ตและ Buttweld ลด |
ตัวลด SW และ BW |
ทั้งคู่ |
ตารางที่ 7: มาตรฐานมิติสำหรับอุปกรณ์เชื่อมแบบเชื่อมชนและซ็อกเก็ต ที่มา: มาตรฐาน ASME, สมาคมมาตรฐานผู้ผลิต (MSS)
รหัสการออกแบบท่อ
|
รหัส |
ชื่อ |
ข้อกำหนดสำคัญสำหรับการเลือกอุปกรณ์ที่เหมาะสม |
|
ASME B31.3-2022 |
กระบวนการท่อ |
พารา. 305 (ฟิตติ้ง), 308 (การประดิษฐ์), 323 (วัสดุ), 341 (การตรวจสอบ) |
|
ASME B31.1-2022 |
ท่อส่งกำลัง |
คล้ายกับ B31.3; BW ที่ต้องการสำหรับ NPS > 2 |
|
ASME B31.4-2022 |
ท่อส่งสำหรับไฮโดรคาร์บอนเหลว |
BW จำเป็นสำหรับ NPS > 2; SW จำกัดอยู่ที่ส่วนเสริม |
|
ASME B31.8-2022 |
การส่งและการจ่ายก๊าซ |
จำเป็นต้องมี BW; โดยทั่วไปแล้ว SW จะไม่ได้รับอนุญาตให้ส่งก๊าซ |
|
เอพีไอ 5L-2024 |
ท่อเส้น |
ระบุท่อ; ฟิตติ้งต่อ B16.9/B16.11 |
|
เนซ MR0175/ISO 15156 |
วัสดุบริการ H2S |
ยอมรับทั้ง BW และ SW หากวัสดุได้รับการรับรอง |
|
ASME BPVC มาตรา 9 |
คุณสมบัติการเชื่อมและการประสาน |
ข้อกำหนด WPS/PQR สำหรับทั้งร่อง BW และการเชื่อมฟิลเล SW |
ตารางที่ 8: รหัสการออกแบบท่อและข้อกำหนดสำหรับการเลือกติดตั้ง แหล่งที่มา: ซีรีส์ ASME B31 (รุ่นปี 2022), API 5L-2024, NACE MR0175/ISO 15156
มาตรฐานการเชื่อมและการตรวจสอบ
|
มาตรฐาน |
ชื่อ |
ใช้ได้กับ BW |
ใช้ได้กับ SW |
|
ASME มาตรา IX-2023 |
คุณสมบัติการเชื่อม การประสาน และการหลอม |
ต้องมีการเชื่อมร่อง WPS/PQR |
จำเป็นต้องมีการเชื่อมฟิลเล WPS/PQR |
|
ASME B31.3-2022 ตาราง 341.3.2 |
เกณฑ์การยอมรับสำหรับการเชื่อม |
เกณฑ์ RT/UT แบบเต็ม |
เกณฑ์พื้นผิว MT/PT เท่านั้น |
|
ASME มาตรา V ข้อ 2 |
การตรวจด้วยรังสี |
จำเป็นสำหรับข้อต่อคลาส 1 |
ไม่สามารถใช้ได้ (การเชื่อมเนื้อ) |
|
ASME มาตรา V ข้อ 5 |
การตรวจอัลตราโซนิก |
จำเป็นสำหรับผนังหนา- BW |
แอปพลิเคชัน จำกัด สำหรับ SW |
|
ASME มาตรา V ข้อ 6 |
การตรวจแทรกซึมของเหลว |
เสริม |
วิธี NDE หลักสำหรับ SW |
|
ASME มาตรา V ข้อ 7 |
การตรวจสอบอนุภาคแม่เหล็ก |
เสริม (เฟอร์โรแมกเนติก) |
วิธี NDE หลักสำหรับ SW (เฟอร์โร) |
|
มาตรฐาน ASTM A370-23 |
การทดสอบทางกลของผลิตภัณฑ์เหล็ก |
คูปองทดสอบแรงดึง/การโค้งงอ |
คูปองทดสอบแรงดึง/การโค้งงอ |
ตารางที่ 9: มาตรฐานการเชื่อมและการตรวจสอบ ที่มา: ASME BPVC (ฉบับปี 2023), ASME B31.3-2022
การเปรียบเทียบการติดตั้งและต้นทุน

การเปรียบเทียบกระบวนการเชื่อม
|
พารามิเตอร์การเชื่อม |
Buttweld (เชื่อมร่อง) |
ซ็อกเก็ตเชื่อม (Fillet Weld) |
|
การเตรียมการร่วมกัน |
ปลายท่อเอียง (30-37.5 องศา, หน้ารูต 1.5 มม.) |
ปลายท่อแบบเหลี่ยม- ไม่จำเป็นต้องเอียง |
|
ฟิต-ขึ้น |
สำคัญ (การจัดตำแหน่งภายใน 1.5 มม. ภายในไม่ตรงกัน < 1.5 มม.) |
ปรับแนวได้เอง- (เลื่อนท่อเข้าไปในช่องเสียบ) |
|
กระบวนการเชื่อม |
GTAW root + SMAW/GTAW fill + cap (ปกติ 3-5 รอบ) |
การเชื่อมเนื้อ GTAW หรือ SMAW (1-2 รอบ) |
|
รูตพาส |
วิกฤต (การแทรกซึม ความเว้า การควบคุมออกซิเดชัน) |
ไม่สามารถใช้ได้ (ไม่มีรูทพาส) |
|
การกวาดล้าง |
จำเป็น (ราก GTAW บน SS/นิกเกิล/ไทเทเนียม) |
ไม่จำเป็น (เชื่อมภายนอกเท่านั้น) |
|
เวลาเชื่อมทั่วไป (NPS 2, Sch 40) |
45-60 นาทีต่อข้อ |
15-25 นาทีต่อข้อต่อ |
|
เวลาเชื่อมทั่วไป (NPS 6, Sch 40) |
90-120 นาทีต่อข้อต่อ |
ไม่มี (ไม่ได้ใช้ SW) |
|
คุณสมบัติช่างเชื่อม |
คุณสมบัติการเชื่อมร่อง (ASME IX) |
คุณสมบัติการเชื่อมฟิลเลต์ (ASME IX) |
|
อุณหภูมิระหว่างทาง |
ควบคุม (โดยเฉพาะ SS/นิกเกิล) |
วิกฤตน้อยกว่า (การเชื่อมเนื้อ) |
|
หลัง-การรักษาความร้อนจากการเชื่อม |
หากจำเป็นด้วยรหัส/วัสดุ |
ไม่ค่อยจำเป็น (ส่วนบาง) |
ตารางที่ 10: การเปรียบเทียบกระบวนการเชื่อมสำหรับข้อต่อเชื่อมแบบ Buttweld และ Socket Weld ที่มา: ASME Section IX-2023, AWS D18.1-2020, ข้อมูลแนวทางปฏิบัติของอุตสาหกรรม
การเปรียบเทียบต้นทุนการติดตั้งทั้งหมด
ต้นทุนรวมของการติดตั้งอุปกรณ์ประกอบรวมไปถึงอุปกรณ์ประกอบเอง ค่าแรงในการเชื่อม วัสดุสิ้นเปลือง -การตรวจสอบแบบไม่ทำลาย (NDE) และการบำบัดความร้อนใดๆ ที่จำเป็น ตารางต่อไปนี้แสดงการเปรียบเทียบต้นทุนตัวแทนสำหรับอุปกรณ์สแตนเลส (316L):
|
องค์ประกอบต้นทุน |
เชื่อมชน (NPS 2, Sch 40, 316L) |
ซ็อกเก็ตเชื่อม (NPS 2, คลาส 3000, 316L) |
ความแตกต่างของต้นทุน |
|
ค่าติดตั้ง (ข้อศอก 90 องศา) |
$8-12 |
$15-25 |
SW +50-100% (ปลอมแปลง) |
|
การเตรียมปลายท่อ |
5-8 ดอลลาร์ (เอียง) |
$1-2 (ตัดสี่เหลี่ยม) |
น้ำหนักตัว +300-400% |
|
แรงงานเชื่อม |
$25-40 (45-60 นาที ที่ $40-65/ชม.) |
$10-17 (15-25 นาที ที่ $40-65/ชม.) |
น้ำหนักตัว +150-200% |
|
วัสดุสิ้นเปลืองการเชื่อม |
$3-5 |
$1-2 |
น้ำหนักตัว +150-200% |
|
ไล่แก๊ส (Ar) |
$2-4 (ราก GTAW) |
$0 |
บีดับเบิ้ลยูเท่านั้น |
|
NDE (RT หรือ MT/PT) |
$15-25 (RT) |
$5-8 (มอนแทนา/PT) |
น้ำหนักตัว +200-300% |
|
ต้นทุนการติดตั้งทั้งหมด |
$58-94 ต่อข้อต่อ |
$32-54 ต่อข้อต่อ |
BW รวม +80-100% |
ตารางที่ 11: การเปรียบเทียบราคารวมการติดตั้งสำหรับสแตนเลส 316L, NPS 2, ข้องอ 90 องศา (ราคาชายฝั่งอ่าวสหรัฐปี 2025-2026) ที่มา: RS Means 2025 ข้อมูลการจัดซื้อจัดจ้างในอุตสาหกรรม ประมาณการของผู้รับเหมา หมายเหตุ: ค่าใช้จ่ายเป็นการประมาณและแตกต่างกันไปตามภูมิภาค ขนาดโครงการ และผู้รับเหมา
ข้อมูลเชิงลึกด้านต้นทุนที่สำคัญ: อุปกรณ์เชื่อมซ็อกเก็ตมีราคาสูงกว่าต่อหน่วย (ปลอมแปลงเทียบกับที่ประดิษฐ์ขึ้น) แต่ต้นทุนการติดตั้งทั้งหมดจะลดลง 30-50% สำหรับ NPS 2 และต่ำกว่า เนื่องจากต้นทุนการเชื่อมและ NDE ลดลงอย่างมาก อย่างไรก็ตาม สำหรับ NPS 3 และสูงกว่า การเชื่อมชนจะประหยัดกว่า เนื่องจากอุปกรณ์เชื่อมซ็อกเก็ตไม่ได้มาตรฐานเหนือ NPS 4
คำตอบ:สำหรับ NPS 2 และต่ำกว่า: ต้นทุนการติดตั้งการเชื่อมซ็อกเก็ตทั้งหมดต่ำกว่าการเชื่อมแบบชน 30-50% สำหรับ NPS 3 ขึ้นไป: การเชื่อมชนเป็นเพียงทางเลือกเดียวที่ใช้งานได้จริงและประหยัด จุดครอสโอเวอร์อยู่ที่ประมาณ NPS 2-1/2 ถึง NPS 3
การตรวจสอบและ-การตรวจสอบแบบไม่ทำลาย (NDE)
ประเภทของการเชื่อมจะกำหนดวิธีการตรวจสอบที่มีอยู่ ซึ่งเป็นปัจจัยในการเลือกที่สำคัญสำหรับระบบท่อที่มีความสมบูรณ์สูง-
|
วิธีการใกล้ตาย |
Buttweld (เชื่อมร่อง) |
ซ็อกเก็ตเชื่อม (Fillet Weld) |
ความสามารถในการตรวจจับ |
|
การทดสอบด้วยรังสี (RT) |
วิธีการหลัก การตรวจปริมาตรเต็มรูปแบบ |
ไม่สามารถใช้ได้ (รูปทรงเนื้อ) |
ข้อบกพร่องภายใน: ความพรุน ตะกรัน การเจาะที่ไม่สมบูรณ์ การขาดฟิวชัน |
|
การทดสอบอัลตราโซนิก (UT) |
ปริมาตรเต็ม คลื่นเฉือน + TOFD/PAUT |
จำกัด; รูปทรงการเชื่อมเนื้อไม่เอื้ออำนวย |
ข้อบกพร่องภายในคล้ายกับ RT; ดีกว่าสำหรับผนังหนา |
|
การทดสอบอนุภาคแม่เหล็ก (MT) |
พื้นผิวและพื้นผิวใกล้- (เฟอร์โรแมกเนติกเท่านั้น) |
วิธีการหลักสำหรับเฟอร์โรแมกเนติก SW |
รอยแตกที่พื้นผิวและใกล้- |
|
การทดสอบการแทรกซึมของของเหลว (PT) |
พื้นผิวเท่านั้น (วัสดุใด ๆ ) |
วิธีการหลักสำหรับ SW ที่ไม่ใช่-แม่เหล็กไฟฟ้า |
รอยแตกที่พื้นผิว ความพรุน การหลอมรวมที่ไม่สมบูรณ์ |
|
การทดสอบการมองเห็น (VT) |
จำเป็นก่อนและหลังการเชื่อม |
จำเป็นก่อนและหลังการเชื่อม |
ข้อบกพร่องที่พื้นผิว โปรไฟล์การเชื่อม การตัดราคา |
|
การทดสอบความแข็ง |
ข้อกำหนดต่อรหัส (การตรวจสอบ PWHT) |
ไม่ค่อยจำเป็น |
การตรวจสอบความแข็งของโซนที่ได้รับผลกระทบจากความร้อน- |
ตารางที่ 12: วิธีการ NDE และการบังคับใช้กับข้อต่อ Buttweld และ Socket Weld ที่มา: ASME B31.3-2022 ตาราง 341.3.2, ASME มาตรา V-2023, API 570-2023
ความแตกต่างที่สำคัญ:สามารถตรวจสอบข้อต่อ Buttweld ได้อย่างสมบูรณ์โดยใช้ Volumetric NDE (RT หรือ UT) ซึ่งให้ความมั่นใจในความสมบูรณ์ของข้อต่อ รอยเชื่อมแบบซ็อกเก็ตสามารถตรวจสอบได้โดยพื้นผิว NDE (MT หรือ PT) เท่านั้น ซึ่งไม่สามารถตรวจจับข้อบกพร่องภายในได้ เช่น การหลอมรวมที่ไม่สมบูรณ์ที่รากของซ็อกเก็ตหรือความพรุนภายในรอยเชื่อมฟิเล นี่คือเหตุผลว่าทำไมการเชื่อมชนจึงจำเป็นสำหรับการบริการแบบวนที่รุนแรงและการวางท่อวิกฤตที่มีแรงดันสูง-
กรณีศึกษาการคัดเลือกอุตสาหกรรม

กรณีศึกษาที่ 1: โรงงานปิโตรเคมี - หน่วยเอทิลีน
โครงการ: หน่วยแคร็กเอทิลีน ตะวันออกกลาง ปี 2567ขอบเขต: แกนท่อ 12,000 เส้น, สแตนเลส 316L และ 304H, คลาส 300-600, NPS 1/2 ถึง NPS 24 การตัดสินใจ: การเชื่อมชนสำหรับ NPS 3 ขึ้นไป; การเชื่อมซ็อกเก็ตสำหรับ NPS 2 และต่ำกว่า (การเชื่อมต่อเครื่องมือ ท่อระบายน้ำ ช่องระบายอากาศ) ผลลัพธ์: รอยเชื่อมชนกัน 78%, รอยเชื่อมเบ้าหลอม 22% ไม่มีการรั่วไหลเมื่อเริ่มต้นระบบ การเชื่อมแบบซ็อกเก็ตช่วยประหยัดเงินได้ 180,000 ดอลลาร์สหรัฐฯ ด้วยค่าติดตั้งเจาะขนาดเล็ก- ข้อต่อท่อระบายน้ำ SW หนึ่งตัวรั่วหลังจากผ่านไป 8 เดือนเนื่องจากการกัดกร่อนตามรอยแยกในบริการที่หยุดนิ่ง - แทนที่ด้วย BW
กรณีศึกษา 2: แพลตฟอร์มนอกชายฝั่ง - การฉีดน้ำทะเล
โครงการ: การฉีดน้ำทะเลนอกชายฝั่ง เอเชียตะวันออกเฉียงใต้ พ.ศ. 2566ขอบเขต: ท่อ Super Duplex 2507, Class 600, NPS 2 ถึง NPS 16, น้ำทะเลที่อุณหภูมิ 25C การตัดสินใจ: เชื่อมชน 100% สำหรับทุกขนาด ห้ามเชื่อมซ็อกเก็ตเนื่องจากมีความเสี่ยงต่อการกัดกร่อนของรอยแยกในน้ำทะเลที่มีคลอรีน ผลลัพธ์: การเชื่อมต่อเจาะขนาดเล็กของ NPS 2- ทั้งหมดจำเป็นต้องมีการเชื่อมชนกับ GTAW แบบแมนนวล ค่าใช้จ่ายในการติดตั้งสูงกว่าทางเลือก SW 35% แต่ไม่มีความล้มเหลวในการกัดกร่อนในกรอบการตรวจสอบ 18 เดือน SW น่าจะล้มเหลวที่รอยแยกภายใน 6-12 เดือน
กรณีศึกษา 3: โรงงานเภสัชกรรม - น้ำบริสุทธิ์สูง-
โครงการ: ระบบเภสัชกรรม WFI (น้ำสำหรับฉีด), ยุโรป, 2025ขอบเขต: สแตนเลส 316L เกรดสุขาภิบาล- NPS 1/2 ถึง NPS 3 คลาส 150 ตามมาตรฐาน ASME BPE การตัดสินใจ: เชื่อมชน 100% ด้วย GTAW ในวงโคจร ห้ามเชื่อมซ็อกเก็ตตามมาตรฐาน BPE (ช่องว่างทำให้เกิดความเสี่ยงต่อการปนเปื้อน) ผลลัพธ์: ข้อต่อทั้งหมด{10}}เชื่อมด้วยการตรวจสอบด้วยกล้องส่องทางไกล ID 100% เหตุการณ์การปนเปื้อนเป็นศูนย์ เวลาการติดตั้ง Orbital BW ลดลง 40% เทียบกับ BW แบบแมนนวล ค่าใช้จ่ายพรีเมียมที่สมเหตุสมผลโดยการปฏิบัติตามกฎระเบียบ
กรณีศึกษา 4: โรงกลั่น - บริการก๊าซเปรี้ยว
โครงการ: โรงกลั่นก๊าซเปรี้ยว, อเมริกาเหนือ, 2024ขอบเขต: ท่อหุ้ม Inconel 625 และ C-276, คลาส 600-900, NPS 2 ถึง NPS 20, H2S 8% mol การตัดสินใจ: เชื่อมชน 100% ไม่อนุญาตให้เชื่อมซ็อกเก็ตสำหรับ NACE MR0175/ISO 15156 บริการที่สำคัญเหนือคลาส 300 ผลลัพธ์: ตรวจสอบข้อต่อทั้งหมด 100% RT ต้องมีการซ่อมแซมรอยเชื่อมสองครั้ง (RT ตรวจพบการขาดฟิวชัน) ต้นทุนการติดตั้งทั้งหมดสูงกว่าเหล็กกล้าคาร์บอนที่เทียบเท่ากัน 60% แต่เป็นไปตามข้อกำหนดของ NACE และการรั่วไหลของ H2S เป็นศูนย์
เกณฑ์การคัดเลือกขั้นสุดท้าย: เมื่อใดควรใช้อันไหน
|
ปัจจัยการคัดเลือก |
เลือก Buttweld เมื่อ... |
เลือกการเชื่อมซ็อกเก็ตเมื่อ... |
|
ขนาดท่อ |
NPS 3 ขึ้นไป (บังคับ) |
NPS 2 และต่ำกว่า (แนะนำ) |
|
คลาสความดัน |
คลาส 600 ขึ้นไป |
คลาส 150-600 (บริการที่ไม่รุนแรง) |
|
การกัดกร่อนของของไหล |
บริการที่มีฤทธิ์กัดกร่อน (กรด, คลอไรด์, H2S) |
ไม่-กัดกร่อนหรือกัดกร่อนเล็กน้อย (น้ำ อากาศ N2) |
|
ตาย-จบ / นิ่ง |
บริการหยุดชะงัก- (จำเป็น) |
ห้ามใช้ SW สำหรับทางตัน- |
|
บริการแบบวนรอบ |
โหลดแบบวนอย่างรุนแรง |
วัฏจักรความร้อนที่ไม่ใช่-เป็นรอบหรือปานกลาง |
|
ข้อกำหนดของ NDE |
ต้องมี NDE (RT/UT) เชิงปริมาตรเต็ม |
พื้นผิว NDE (MT/PT) เพียงพอ |
|
ประเภทโลหะผสม |
นิกเกิล ซูเปอร์ดูเพล็กซ์ ไทเทเนียม 6Mo |
เหล็กคาร์บอน 304/316 (บริการสาธารณูปโภค) |
|
วิกฤตการไหล |
ต้องการการไหลที่ราบรื่น (ไม่มีความปั่นป่วน) |
ความปั่นป่วนของการไหลที่ยอมรับได้ (ท่อระบายน้ำ ช่องระบายอากาศ) |
|
การปฏิบัติตามกฎระเบียบ |
ASME BPE, API 570, NACE สำคัญ |
การวางท่อสาธารณูปโภคที่ไม่ได้-ควบคุม |
|
งบประมาณ (เจาะเล็ก) |
มีงบประมาณสูงกว่า |
ลำดับความสำคัญของการเพิ่มประสิทธิภาพต้นทุน |
|
ทักษะช่างเชื่อม |
มีเครื่องเชื่อมร่องที่ผ่านการรับรอง |
มีเฉพาะช่างเชื่อมที่ผ่านการรับรอง-เท่านั้น |
|
ความเร็วในการติดตั้ง |
กำหนดการอนุญาตให้ใช้ขั้นตอน BW เต็มรูปแบบ |
ตารางเวลาที่รวดเร็ว-สำหรับการเจาะขนาดเล็ก |
|
การตรวจสอบในอนาคต |
จำเป็นต้องเข้าถึง RT/UT เต็มรูปแบบ |
ยอมรับการตรวจสอบพื้นผิวได้ |
ตารางที่ 13: เมทริกซ์การตัดสินใจการเชื่อมแบบ Buttweld และ Socket Weld
คำถามที่พบบ่อย
คำถามที่ 1: สามารถใช้ข้อต่อเชื่อมแบบซ็อกเก็ตกับงานแรงดันสูง-ได้หรือไม่
ไม่ อุปกรณ์เชื่อมซ็อกเก็ตจำกัดอยู่ที่คลาส 600 และต่ำกว่าตามการฝึกปฏิบัติ ASME B31.3 สำหรับคลาส 900 ขึ้นไป จำเป็นต้องมีอุปกรณ์เชื่อมชน การเชื่อมเนื้อในข้อต่อเบ้าหลอมไม่ได้ให้ความสมบูรณ์ของโครงสร้างที่เพียงพอสำหรับบริการแรงดันสูง-
คำถามที่ 2: เหตุใดอุปกรณ์เชื่อมซ็อกเก็ตจึงมีช่องว่าง?
ช่องว่าง 0.5-1.5 มม. ระหว่างปลายท่อและไหล่เบ้ารองรับการขยายตัวเนื่องจากความร้อน หากไม่มีช่องว่างนี้ ท่ออาจกระแทกกับไหล่แข็งในระหว่างการทำความร้อน ซึ่งทำให้เกิดความเครียดจากแรงอัดมากเกินไป อย่างไรก็ตาม ช่องว่างยังดักจับของไหลและส่งเสริมการกัดกร่อนของรอยแยก ซึ่งเป็นสาเหตุที่หลีกเลี่ยง SW ในงานที่มีฤทธิ์กัดกร่อนและทางตัน
คำถามที่ 3: อุปกรณ์เชื่อมซ็อกเก็ตสามารถถ่ายภาพรังสี (RT) ได้หรือไม่?
ไม่ รูปทรงของรอยเชื่อมฟิเลในรอยเชื่อมแบบซ็อคเก็ตไม่อนุญาตให้มีการตรวจด้วยภาพรังสีที่มีความหมาย RT ได้รับการออกแบบสำหรับการเชื่อมร่องเจาะเต็ม- (การเชื่อมแบบชนก้น) สามารถตรวจสอบรอยเชื่อมซ็อกเก็ตได้โดยวิธี NDE ของพื้นผิวเท่านั้น (MT สำหรับเฟอร์โรแมกเนติก, PT สำหรับวัสดุทั้งหมด)
คำถามที่ 4: ขนาดท่อสูงสุดสำหรับอุปกรณ์เชื่อมซ็อกเก็ตคือเท่าไร?
ตาม ASME B16.11 อุปกรณ์เชื่อมซ็อกเก็ตได้รับการผลิตสูงถึง NPS 4 อย่างไรก็ตาม ตาม ASME B31.3 แนะนำให้ใช้การเชื่อมซ็อกเก็ตสำหรับ NPS 2 และต่ำกว่าเท่านั้น สำหรับ NPS 3 ขึ้นไป Buttweld คือแนวปฏิบัติมาตรฐาน
คำถามที่ 5: อุปกรณ์เชื่อมซ็อกเก็ตเป็นที่ยอมรับสำหรับบริการก๊าซเปรี้ยว (H2S) หรือไม่
อุปกรณ์เชื่อมซ็อกเก็ตสามารถใช้ในบริการ H2S หากวัสดุได้รับการรับรองตาม NACE MR0175/ISO 15156 อย่างไรก็ตาม สำหรับท่อก๊าซเปรี้ยวที่สำคัญ (คลาส 600 ขึ้นไป) ควรใช้การเชื่อมแบบชนก้น เนื่องจากจะทำให้ NDE มีปริมาตรเต็ม และลดความเสี่ยงในการกัดกร่อนของรอยแยกที่ช่องว่าง
คำถามที่ 6: การเชื่อมแบบชนก้นหรือการเชื่อมแบบซ็อกเก็ต - ไหนแข็งแกร่งกว่ากัน?
ข้อต่อเชื่อมชนมีความแข็งแรงพอๆ กับท่อหลัก (เชื่อมเต็ม-) รอยเชื่อมแบบซ็อกเก็ตถูกจำกัดด้วยความหนาของรอยเชื่อมฟิเล ซึ่งโดยทั่วไปจะอยู่ที่ 1.0-1.5 เท่าของผนังท่อ สำหรับโลหะผสมที่มีความแข็งแรงสูง (ดูเพล็กซ์ นิกเกิล) การเชื่อมชนจะรักษาความจุแรงดันของท่อได้ 100% การเชื่อมซ็อกเก็ตอาจคงอยู่เพียง 80-90%
คำถามที่ 7: ฉันสามารถผสมอุปกรณ์เชื่อมแบบก้นและแบบซ็อกเก็ตในแนวเดียวกันได้หรือไม่?
ใช่. เป็นเรื่องปกติที่จะใช้การเชื่อมชนสำหรับสายการผลิตหลัก (NPS 3+) และการเชื่อมแบบซ็อกเก็ตสำหรับการเชื่อมต่อสาขาเจาะขนาดเล็ก- ท่อระบายน้ำ ช่องระบายอากาศ และการเชื่อมต่ออุปกรณ์ (NPS 2 และต่ำกว่า) ASME B31.3 อนุญาตสิ่งนี้ โดยมีเงื่อนไขว่าข้อต่อแต่ละประเภทจะต้องตรงตามข้อกำหนดการออกแบบและการตรวจสอบที่เกี่ยวข้อง
คำถามที่ 8: การเชื่อมแบบก้นและการเชื่อมแบบซ็อกเก็ตมีราคาแตกต่างกันอย่างไร?
สำหรับ NPS 2 และต่ำกว่า: ต้นทุนการติดตั้งการเชื่อมซ็อกเก็ตทั้งหมดต่ำกว่าการเชื่อมแบบก้นประมาณ 30-50% (การเชื่อมเร็วกว่า NDE ง่ายกว่า) สำหรับ NPS 3 ขึ้นไป: การเชื่อมแบบชนก้นเป็นทางเลือกเดียวที่ใช้งานได้จริง และไม่มีอุปกรณ์เชื่อมแบบซ็อกเก็ตหรือแบบประหยัด
สำหรับการสนับสนุนการเลือกข้อต่อและการสอบถามผลิตภัณฑ์:Market@jnalloy.com | +86 1933 990 0211| www.jnalloys.com


