

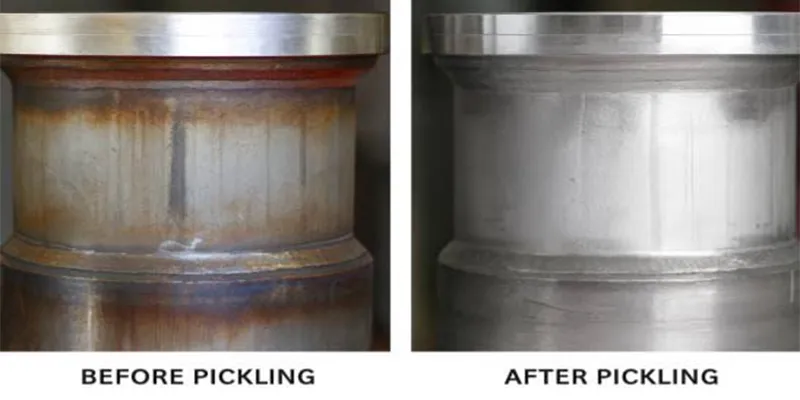
สแตนเลสได้ชื่อมาจากชั้นโครเมียมออกไซด์ที่บาง{0}}รักษาตัวเองได้บนพื้นผิว - แต่ชั้นนั้นจะไม่เสียหายโดยอัตโนมัติทันทีที่การผลิตออกจากพื้นที่การผลิต การเชื่อม การตัดเฉือน และการจัดการความเสียหายทั้งหมดหรือการปนเปื้อนฟิล์มพาสซีฟนี้ การฝังเหล็กอิสระ และสร้างโซนที่ได้รับผลกระทบจากความร้อน-ซึ่งเสี่ยงต่อการกัดกร่อนทางเคมี การดองและการทู่เป็นการบำบัดทางเคมีสองขั้นตอนตามลำดับที่จะซ่อมแซมความเสียหายนี้และฟื้นฟูความต้านทานการกัดกร่อนได้เต็มที่ก่อนที่จะเริ่มดำเนินการแปรรูป คู่มือนี้จะอธิบายขั้นตอนการทำงานทั้งหมด เคมีที่เกี่ยวข้อง และวิธีการตรวจสอบผลลัพธ์ว่าตรงตามข้อกำหนด ASTM A380 และ ASTM A967
|
กระบวนการดองและการทู่ที่สมบูรณ์สำหรับการผลิตเหล็กกล้าไร้สนิมคือ: ล้างไขมันและทำความสะอาด ดองด้วยสารละลายกรดไนตริก-เพื่อขจัดสีความร้อนและตะกรันที่ฝังอยู่ ล้างออกให้สะอาด ซับด้วยกรดไนตริกหรือกรดซิตริกเพื่อดึงเหล็กอิสระที่หลงเหลืออยู่ออก และเร่งการก่อตัวของฟิล์มโครเมียมออกไซด์ ล้างและทำให้แห้ง จากนั้นตรวจสอบผลลัพธ์ด้วยการทดสอบ ASTM A967 เช่น การแช่น้ำ ความชื้นสูง สเปรย์เกลือ คอปเปอร์ซัลเฟต หรือโพแทสเซียม การทดสอบกรดไนตริกเฟอร์ริไซยาไนด์- การดองและการทู่ไม่สามารถใช้แทนกันได้: การดองจะขจัดโลหะฐานออกเพื่อขจัดคราบตะกรันและการเปลี่ยนสี ในขณะที่การทู่จะขจัดเฉพาะเหล็กที่ไม่มีระดับพื้นผิว-โดยไม่กระทบต่อโลหะฐาน |
ความแตกต่างระหว่างการดองและการทู่คืออะไร?
การดองและการทู่เป็นการบำบัดทางเคมีตามลำดับแต่โดยพื้นฐานแล้วแตกต่างกัน กล่าวคือ การดองจะละลายชั้นบางๆ ของโลหะฐานเพื่อขจัดสีความร้อน สเกลออกไซด์ และการปนเปื้อนที่ฝังแน่น ในขณะที่การทู่จะขจัดเฉพาะเหล็กที่ไม่มีระดับบนพื้นผิว- และเร่งการก่อตัวของฟิล์มป้องกันโครเมียมออกไซด์ โดยไม่โจมตีตัวโลหะฐาน
ความแตกต่างนี้มีความสำคัญเนื่องจากทั้งสองกระบวนการแก้ไขปัญหาที่แตกต่างกัน การเชื่อมและการขึ้นรูปร้อนทำให้เกิดสีความร้อนและโครเมียม-ชั้นที่หมดสิ้นลงใต้การเปลี่ยนสีที่มองเห็นได้โดยตรง - ซึ่งเป็นสภาวะที่การทำฟิล์มทู่เพียงอย่างเดียวไม่สามารถแก้ไขได้อย่างเต็มที่ เนื่องจากการทู่ฟิล์มไม่รุนแรงพอที่จะกำจัดตะกรันที่เป็นกลุ่มได้ การดองเป็นขั้นตอนที่ออกแบบมาเพื่อลอกชั้นที่เสียหายออก ในทางตรงกันข้าม การตัดเฉือน การเจียร และการจัดการ เป็นการฝังอนุภาคขนาดเล็กจิ๋วของเหล็กอิสระจากเครื่องมือและอุปกรณ์ลงในพื้นผิวที่ปกติดี - การปนเปื้อนที่การดองสามารถกำจัดออกไปได้ แต่ต้องเสียค่าใช้จ่ายในการแกะสลักโลหะฐานโดยไม่จำเป็น การทำทู่เป็นขั้นตอนที่อ่อนโยนและตรงเป้าหมายมากขึ้นซึ่งเหมาะสมกับงานนั้น
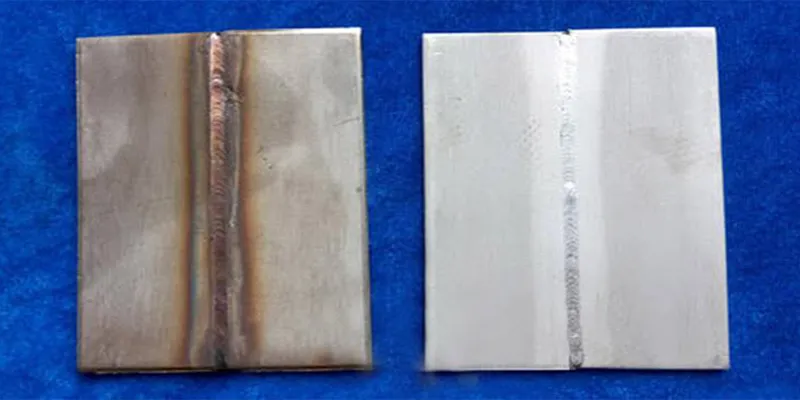
การดอง: ขจัดสีความร้อน สะเก็ดรอยเชื่อม และโครเมียม-ที่อยู่ใต้ชั้นที่หมดไปโดยการละลายความหนาที่ควบคุมได้ของโลหะฐาน
การสร้างฟิล์ม: ขจัด-ระดับเหล็กที่ปราศจากระดับพื้นผิวและการปนเปื้อนจากภายนอกอื่นๆ โดยไม่โจมตีโลหะฐานอย่างมีนัยสำคัญ และเร่ง-การก่อตัวของชั้นโครเมียมออกไซด์แบบพาสซีฟทางเคมีอีกครั้ง
สำหรับการผลิตแบบเชื่อมโดยใช้สีย้อมความร้อนที่มองเห็นได้ โดยทั่วไปต้องใช้ทั้งสองขั้นตอนตามลำดับ - การดองก่อน การทำให้เป็นฟิล์มครั้งที่สอง - เนื่องจากการทู่ที่ดำเนินการบนสีย้อมความร้อนที่ไม่ถูกเอาออกจะไม่คืนความต้านทานการกัดกร่อนได้เต็มที่ในโซนที่ได้รับผลกระทบจากความร้อน-
ขั้นตอนกระบวนการดองและการทู่แบบสมบูรณ์คืออะไรทีละขั้นตอน
ขั้นตอนการทำงานทั้งหมดดำเนินการในหกขั้นตอนตามลำดับ - การล้างไขมัน การดอง การล้าง การพาสซีฟ การล้างและทำให้แห้ง และการทดสอบการตรวจสอบ - และการข้ามหรือลดขั้นตอนใดๆ ลงจะมีความเสี่ยงที่ทำให้เกิดการปนเปื้อนซึ่งจะบ่อนทำลายความต้านทานการกัดกร่อนที่กระบวนการทั้งหมดตั้งใจจะส่งมอบ
1. ล้างไขมันและ-ทำความสะอาดล่วงหน้า -ขจัดน้ำมัน ของเหลวในการตัด ขจัดคราบสกปรก และทำเครื่องหมายหมึกด้วยน้ำยาทำความสะอาดที่เป็นด่างหรือตัวทำละลาย โดยทั่วไปจะอยู่ที่ 140–160 องศา F (60–71 องศา ) น้ำมันที่ตกค้างบนพื้นผิวจะปิดกั้นการสัมผัสกรดในขั้นตอนการดอง และทำให้ได้ผลลัพธ์ที่ไม่สม่ำเสมอและเป็นหย่อมๆ
2. ดอง -ใช้-สารละลายกรดไฮโดรฟลูออริก - โดยการแช่ สเปรย์ หรือเจล/เพสต์สำหรับ-ส่วนประกอบประดิษฐ์ในภาคสนาม - เพื่อละลายสีความร้อน สเกลการเชื่อม และโครเมียม-ชั้นที่หมดสิ้นลง ASTM A380 แนะนำให้จำกัดการสัมผัสของการดองไว้สูงสุดประมาณ 30 นาทีต่อการใช้งานหนึ่งครั้ง เพื่อหลีกเลี่ยงการ-กัดกร่อน (กัด) โลหะฐานมากเกินไป
3. ล้าง -ล้างให้สะอาดด้วยน้ำสะอาดที่ไม่มีคลอรีน-เพื่อขจัดกรดที่ตกค้างทั้งหมดก่อนขั้นตอนต่อไป กรดใดๆ ที่ยกไปข้างหน้าจะปนเปื้อนอ่างทู่และอาจรบกวนการสร้างฟิล์มที่เหมาะสม
4. แฝงตัว -ใช้กรดไนตริกหรือสารละลายกรดซิตริกตาม ASTM A967 เพื่อดึงเหล็กอิสระที่เหลืออยู่และเร่งการก่อตัวของชั้นพาสซีฟโครเมียมออกไซด์ ความเข้มข้น อุณหภูมิ และเวลาในการแช่จะแตกต่างกันไปตามเกรดสเตนเลส และระบุไว้ในตารางกระบวนการของ A967
5. ล้างและทำให้แห้ง -ล้างอีกครั้งด้วยน้ำสะอาดเพื่อทำให้สารเคมีตกค้างเป็นกลางและขจัดคราบออก จากนั้นให้แห้งสนิท น้ำนิ่งหรือฟิล์มเคมีที่ตกค้างบนพื้นผิวสามารถกลายเป็นแหล่งปนเปื้อนได้
6. ตรวจสอบ -ยืนยันผลลัพธ์ด้วยการทดสอบยืนยัน ASTM A967 อย่างน้อยหนึ่งรายการ - การแช่น้ำ ความชื้นสูง สเปรย์เกลือ คอปเปอร์ซัลเฟต หรือโพแทสเซียม เฟอร์ริไซยาไนด์-กรดไนตริก - และการตรวจสอบด้วยภาพเพื่อยืนยันว่าพื้นผิวปราศจากการกัดกร่อน รูพรุน หรือน้ำค้างแข็ง
คุณควรใช้สารเคมีในการดองแบบใด - การแช่ สเปรย์ เจล หรือการขจัดตะกรันด้วยกลไก
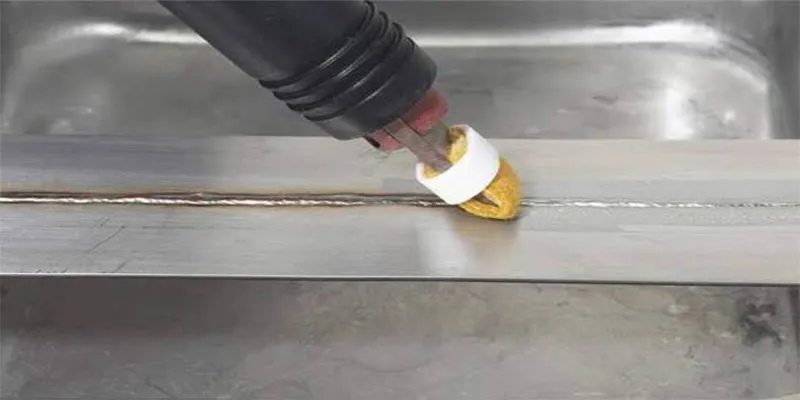
การแช่ดองในอ่างกรดไนตริก-เป็นวิธีการที่ละเอียดและสม่ำเสมอที่สุดสำหรับการผลิตชิ้นส่วนที่ประกอบขึ้นในร้านค้า- ในขณะที่การดองด้วยเจลหรือแป้งเปียก และการขจัดตะกรันเชิงกลเป็นทางเลือกที่ใช้งานได้จริงสำหรับการผลิตขนาดใหญ่ -ที่ประกอบขึ้นในสนาม หรือในเชิงเรขาคณิตที่ซับซ้อนซึ่งไม่สามารถถังได้
|
วิธี |
เหมาะที่สุดสำหรับ |
การพิจารณาที่สำคัญ |
|
อ่างแช่ (HNO₃ + HF) |
เลือกซื้อ-ชิ้นส่วนประดิษฐ์ที่มีขนาดเล็กพอที่จะบรรทุกได้ การประมวลผลชุดอุปกรณ์ หน้าแปลน และส่วนประกอบขนาดเล็ก |
ผลลัพธ์ที่สม่ำเสมอและควบคุมได้มากที่สุด ต้องการการระบายอากาศเต็มรูปแบบและโครงสร้างพื้นฐานของถัง-ที่ทนกรด |
|
การประยุกต์ใช้สเปรย์ |
งานประดิษฐ์หรือชุดประกอบขนาดใหญ่ที่ใหญ่เกินกว่าจะจุ่มได้ |
ต้องมีการควบคุมการครอบคลุมอย่างระมัดระวังเพื่อหลีกเลี่ยงพื้นที่ที่พลาดหรือการรวมตัวของกรด |
|
เจล/แปะ ดอง |
การเชื่อมภาคสนาม การก่อสร้างไซต์งาน พื้นผิวแนวตั้งหรือเหนือศีรษะ |
ออกฤทธิ์ช้ากว่าการแช่ เหมาะอย่างยิ่งสำหรับการรักษารอยเชื่อมเฉพาะจุดโดยไม่กระทบต่อพื้นผิวที่อยู่ติดกัน |
|
การขจัดตะกรันทางกล |
ระดับหนักที่การดองด้วยสารเคมีเพียงอย่างเดียวมีประสิทธิภาพเพียงบางส่วนเท่านั้น |
ASTM A380 อนุญาตให้แปรงสเตนเลสหรือแปรงไฟเบอร์เป็นระยะๆ เพื่อช่วยขจัดตะกรันระหว่างการใช้งานกับกรด |
คำแนะนำด้านกระบวนการที่สอดคล้องกับคำแนะนำในการขจัดตะกรันและการดองตามมาตรฐาน ASTM A380 กรดไฮโดรฟลูออริกเป็นอันตรายต่อเนื้อเยื่อของมนุษย์อย่างรุนแรงเมื่อสัมผัส และต้องใช้เจลแคลเซียมกลูโคเนตและโปรโตคอลการตอบสนองฉุกเฉินที่จัดทำเป็นเอกสารไว้ ณ ที่เกิดเหตุ โดยไม่คำนึงถึงวิธีการใช้งาน
กรดไนตริกกับทู่ของกรดซิตริก: อะไรที่เหมาะกับการผลิตของคุณ?
การทำทู่ด้วยกรดไนตริกยังคงเป็นวิธีการดั้งเดิมที่ได้รับการพิสูจน์อย่างกว้างขวางในเกรดสเตนเลสส่วนใหญ่ ในขณะที่การทำให้เป็นกรดซิตริกเป็นที่ต้องการมากขึ้น โดยที่ความปลอดภัยของพนักงาน การปล่อยมลพิษต่อสิ่งแวดล้อม และความเรียบง่ายของกระบวนการเป็นสิ่งสำคัญ - และสำหรับเกรดออสเตนิติกหลายๆ เกรด ปัจจุบันกรดซิตริกให้อัตราส่วนโครเมียมที่เทียบเคียงหรือเหนือกว่า-ต่อ-พื้นผิวเหล็ก
|
ปัจจัย |
กรดไนตริก |
กรดซิตริก |
|
ความเข้มข้นโดยทั่วไป |
20–50% โดยปริมาตร ต่อตารางเฉพาะเกรด ASTM A967- |
4–10% โดยน้ำหนัก ต่อตารางเฉพาะเกรด ASTM A967- |
|
โปรไฟล์ความปลอดภัยของพนักงาน |
กัดกร่อนผิวหนังและดวงตา; สามารถปล่อยควันไนโตรเจนไดออกไซด์ ซึ่งมักต้องใช้กลางแจ้งหรือการระบายอากาศที่รุนแรง |
ระคายเคืองเล็กน้อยเท่านั้น ลดภาระ PPE และการระบายอากาศลงอย่างมาก |
|
ผลกระทบต่อสิ่งแวดล้อม / การปล่อยมลพิษ |
น้ำเสียที่มีไนเตรต-มักต้องมีการบำบัดโดยเฉพาะก่อนระบายออก |
ย่อยสลายได้; โดยทั่วไปแล้วการจัดการน้ำเสียจะง่ายกว่า |
|
อัตราส่วนพื้นผิว Cr:Fe ที่รายงาน |
มีประสิทธิภาพในเกรดออสเทนนิติกและมาร์เทนซิติกเกือบทั้งหมดเมื่อได้รับการควบคุมอย่างเหมาะสม |
สามารถบรรลุ-อัตราส่วนที่รายงานไว้ที่ 1.7–2.0+ ซึ่งเกิน ASME BPE ขั้นต่ำที่ 1.3:1 สำหรับระบบเกรดยา- |
|
ความเหมาะสมของเกรด |
ใช้ได้กับเกรดออสเทนนิติกและมาร์เทนซิติกส่วนใหญ่ในตาราง A967 |
ใช้ได้อย่างกว้างขวาง; เกรด-พารามิเตอร์เฉพาะที่กำหนดในตาราง A967 |
ตามตารางกระบวนการเฉพาะของเกรด ASTM A967/A967M- ตัวเลขอัตราส่วน Cr:Fe เป็นตัวแทนฟิลด์-ค่าที่รายงานจากผู้ให้บริการการทำฟิล์ม ขั้นต่ำ ASME BPE ใช้กับอุปกรณ์แปรรูปทางชีวภาพโดยเฉพาะ ยืนยันเกณฑ์การยอมรับตามข้อกำหนดโครงการที่ควบคุม
คุณจะตรวจสอบได้อย่างไรว่าการทำทู่นั้นได้ผลจริง?
ASTM A967 กำหนดแนวทางปฏิบัติในการตรวจสอบมาตรฐานหกประการ และโปรแกรม-สร้างฟิล์มที่ดำเนินการอย่างดีจะใช้การตรวจสอบด้วยภาพร่วมกับการทดสอบทางเคมีหรือสิ่งแวดล้อมอย่างน้อยหนึ่งครั้งจากรายการนี้กับทุกชิ้นส่วน เนื่องจากการทำให้ฟิล์มสร้างฟิล์มแต่ไม่ได้รับการตรวจสอบไม่ได้ให้การรับประกันความต้านทานการกัดกร่อนเป็นเอกสาร

|
ทดสอบ |
มันทำอะไร |
การปฏิบัติ ASTM A967 |
|
การแช่น้ำ |
จุ่มชิ้นส่วนลงในน้ำและตรวจสอบคราบสนิมที่อาจบ่งชี้ว่าไม่มีเศษเหล็กหลงเหลืออยู่ |
แบบฝึกหัด ก |
|
มีความชื้นสูง |
นำชิ้นส่วนไปสัมผัสกับสภาพแวดล้อมที่มีความชื้นสูง-ที่มีการควบคุม และตรวจสอบการกัดกร่อน |
ฝึกปฏิบัติ B |
|
สเปรย์เกลือ |
นำชิ้นส่วนไปสัมผัสกับห้องหมอกน้ำเค็มเพื่อเร่งและเปิดเผยความไวต่อการกัดกร่อนที่แฝงอยู่ |
แบบฝึกหัด C |
|
คอปเปอร์ซัลเฟต |
ใช้สารละลายคอปเปอร์ซัลเฟตที่เป็นกรด การสะสมของทองแดงบ่งชี้ว่าไม่มีเศษเหล็กเหลืออยู่ ใช้ไม่ได้กับเกรด 400 ซีรีส์ที่มีโครเมียมต่ำกว่า 16% |
แบบฝึกหัด D |
|
โพแทสเซียม เฟอร์ริไซยาไนด์-กรดไนตริก (เฟอร์รอกซิล) |
ใช้กับการเชื่อมเป็นหลัก จุดสีน้ำเงินบ่งบอกถึงการปนเปื้อนของธาตุเหล็กอิสระที่ไม่สามารถกำจัดฟิล์มใสออกได้ |
แบบฝึกหัด E |
|
ทดสอบธาตุเหล็กฟรี |
การคัดกรองพื้นผิวทั่วไปสำหรับการปนเปื้อนของเหล็กอิสระที่ตรวจพบได้ |
ฝึก F |
ตามมาตรฐาน ASTM A967/A967M AMS 2700 ซึ่งเป็นข้อกำหนดเฉพาะด้านการสร้างฟิล์มทึบการบินและอวกาศแบบขนาน ยอมรับการทดสอบสี่รายการเหล่านี้ - ความชื้นสูง การแช่น้ำ คอปเปอร์ซัลเฟต และสเปรย์เกลือ - เป็นชุดการตรวจสอบมาตรฐาน ชิ้นส่วนที่ผ่านการเคลือบด้วย A967 จะต้องไม่มีการกัด รูพรุน หรือน้ำค้างแข็งในการตรวจสอบด้วยสายตาก่อนที่จะใช้การทดสอบเหล่านี้
สำหรับการผลิตที่มี-มูลค่าหรือการกัดกร่อน-ที่สำคัญสูง สเปกโทรสโกปีพื้นผิวในห้องปฏิบัติการที่ทำการวัดอัตราส่วนโครเมียม-ต่อ-ธาตุเหล็กจริงจะให้การยืนยันเชิงปริมาณที่แม่นยำที่สุดที่มีอยู่ - แม้ว่าโดยทั่วไปจะสงวนไว้สำหรับการทดสอบคุณสมบัติหรือการระงับข้อโต้แย้งมากกว่าการตรวจสอบล็อตตามปกติ
ข้อบกพร่องใดที่เกิดจากการข้ามหรือเร่งขั้นตอนการทำงานนี้
การข้ามการดอง อยู่ภายใต้-การผ่านขั้นตอนหรือการเร่งขั้นตอนการล้างทำให้เกิดโหมดความล้มเหลวที่คาดการณ์ได้และป้องกันได้เป็นส่วนใหญ่ - ส่วนใหญ่จะเกิดขึ้นหลังจากการผลิตเสร็จสิ้นแล้วเท่านั้น เมื่อการแก้ไขมีราคาแพงกว่าที่เคยเป็นในโรงงานมาก
การย้อมสีสนิมและการเป็นรูพรุนที่บริเวณที่ได้รับความร้อนจากการเชื่อม- จากสีความร้อนและโครเมียม-โลหะที่หมดสิ้นซึ่งไม่เคยถูกกำจัดออกโดยการดอง
การกัดกร่อนเฉพาะที่บริเวณที่มีเหล็กอิสระที่ฝังอยู่จากการเจียรหรือการตัดเฉือน เมื่อข้ามการทูลหรือใช้ยาน้อยกว่า-
การเปลี่ยนสีเป็นริ้วหรือเป็นรอยเนื่องจากการล้างที่ไม่สมบูรณ์ โดยที่กรดที่ตกค้างยังคงทำปฏิกิริยากับพื้นผิวหลังจากที่ชิ้นส่วนหลุดออกจากเส้น
การดอง (การกัดกรด) มากเกินไป- และการตกแต่งพื้นผิวที่หยาบและน้ำค้างแข็ง จากการสัมผัสกับกรดที่เหลืออยู่บนชิ้นส่วนเกินระยะเวลาที่แนะนำ
ความเชื่อมั่นที่ผิดพลาดจากกระบวนการที่ไม่มีเอกสารรับรอง - การทำทู่ที่ดำเนินการโดยไม่มีการทดสอบเพื่อยืนยัน A967 ใดๆ ไม่ได้ให้หลักฐานความต้านทานการกัดกร่อนหากมีการตรวจสอบความล้มเหลวในภายหลัง
เนื่องจากข้อบกพร่องเหล่านี้มักจะไม่ปรากฏให้เห็นจนกว่าการผลิตจะได้รับการกัดกร่อนเป็นเวลาหลายเดือน ขั้นตอนการทำงานที่ได้รับการจัดทำเป็นเอกสารและได้รับการตรวจสอบ ณ เวลาที่ผลิตจึงมีราคาถูกกว่าการวินิจฉัยและซ่อมแซมการกัดกร่อนในสนามภายหลังจากข้อเท็จจริงอย่างมาก
การขัดเงาด้วยไฟฟ้าเป็นสิ่งทดแทนการดองและการทู่หรือไม่?
การขัดเงาด้วยไฟฟ้าแบบ - เป็นกระบวนการตกแต่งขั้นสุดท้ายที่เสริมกัน ไม่ใช่การทดแทน เนื่องจากทำงานโดยการขจัดชั้นโลหะบางๆ ของพื้นผิวโลหะด้วยเคมีไฟฟ้า เพื่อให้งานขัดเงาและสว่างขึ้น และข้อกำหนดเฉพาะของการขัดเงาด้วยไฟฟ้าส่วนใหญ่ยังคงเรียกร้องให้พื้นผิวปราศจากเหล็กและสีย้อมความร้อนล่วงหน้า ซึ่งหมายความว่าโดยทั่วไปยังคงต้องมีการดองเป็นขั้นตอนการเตรียมการ

การขัดเงาด้วยไฟฟ้าจะทำให้เกิดพื้นผิวโครเมียม-ที่สมบูรณ์ขึ้น และตัวมันเองสามารถตอบสนองความต้องการในการทำให้เป็นฟิล์มในข้อกำหนดจำเพาะต่างๆ มากมาย โดยผสมผสานการขัดให้เรียบและการทำฟิล์มให้เป็นสีในขั้นตอนเดียวอย่างมีประสิทธิภาพ อย่างไรก็ตาม มันไม่ได้แทนที่บทบาทของการดองในการขจัดสีและตะกรันความร้อนจำนวนมากออกจากการผลิตที่เชื่อมใหม่ ลำดับการปฏิบัติจริงสำหรับอุปกรณ์เกรด-การผลิตที่มีข้อกำหนดสูง - ด้านเภสัชกรรม เซมิคอนดักเตอร์ และอาหาร- โดยทั่วไปแล้ว - จะเป็นของดอง จากนั้นจึงขัดด้วยไฟฟ้า โดยขั้นตอนการขัดด้วยไฟฟ้ายังทำหน้าที่เป็นการบำบัดฟิล์มด้วย
ข้อควรระวังด้านความปลอดภัยใดบ้างที่จำเป็นสำหรับการดองและการทู่?
ทั้งสองกระบวนการจำเป็นต้องมีอุปกรณ์ป้องกันส่วนบุคคลที่เข้มงวดและการควบคุมทางวิศวกรรม เนื่องจากการดองเกี่ยวข้องกับกรดไฮโดรฟลูออริก - หนึ่งในกรดอุตสาหกรรมที่อันตรายที่สุดเมื่อสัมผัสกับเนื้อเยื่อของมนุษย์ - และแม้แต่กรดไนตริกเกรด-ที่สร้างฟิล์มก็มีฤทธิ์กัดกร่อนต่อผิวหนังและดวงตา
ต้องใช้ถุงมือ แว่นตาหรืออุปกรณ์ป้องกันใบหน้าที่ทนต่อสารเคมี- ผ้ากันเปื้อน-ที่ทนกรด แขนยาว และรองเท้าบู๊ทนิรภัยสำหรับการจัดการทั้งสารเคมีจากการดองและการทำฟิล์ม
การได้รับกรดไฮโดรฟลูออริกจำเป็นต้องมีมาตรการตอบสนองฉุกเฉินที่บันทึกไว้ในทันที ซึ่งรวมถึงเจลแคลเซียมกลูโคเนตที่- เนื่องจาก HF แทรกซึมเข้าไปในผิวหนังและโจมตีเนื้อเยื่อและกระดูกใต้ผิวหนังโดยไม่มีอาการเจ็บปวดทันทีซึ่งอาจส่งผลให้ต้องรักษาอย่างรวดเร็ว
ควรทากรดไนตริกกลางแจ้งหรือภายใต้การระบายอากาศที่แรงหากเป็นไปได้ เนื่องจากปฏิกิริยาสามารถปล่อยควันไนโตรเจนไดออกไซด์ อาจจำเป็นต้องมีอุปกรณ์ป้องกันระบบทางเดินหายใจในพื้นที่ปิด
กรดซิตริกค่อนข้างอ่อนแต่ยังคงระคายเคืองต่อดวงตาและผิวหนัง และยังต้องใช้ PPE มาตรฐาน
สิ่งเหล่านี้ไม่ใช่ข้อควรระวังทางเลือกที่ซ้อนอยู่ด้านบนของกระบวนการทางเทคนิค - ทั้ง ASTM A380 และ ASTM A967 ถือว่าการจัดการที่ปลอดภัยถือเป็นส่วนหลักของขั้นตอนการปฏิบัติตามข้อกำหนด ไม่ใช่การพิจารณาแยกต่างหาก
คำถามที่พบบ่อย
Q: คุณจำเป็นต้องดองก่อนทำพาสซีฟเสมอหรือไม่?
A: สำหรับการผลิตแบบเชื่อมหรือ-ด้วยความร้อนที่มีสีย้อมความร้อนที่มองเห็นได้ ใช่ - การทำทู่เพียงอย่างเดียวไม่สามารถขจัดสีย้อมความร้อนหรือโครเมียม-ชั้นที่ถูกทำลายด้านล่างได้ สำหรับชิ้นส่วนกลึงที่ไม่มีสีความร้อน การสร้างฟิล์มเพียงอย่างเดียวอาจเพียงพอหากพื้นผิวไม่มีตะกรัน
Q: ASTM A380 และ ASTM A967 แตกต่างกันอย่างไร?
A: ASTM A380 เป็นแนวทางที่ครอบคลุมกระบวนการทำความสะอาด การขจัดตะกรัน และการสร้างฟิล์มฟิล์มแบบเต็มขั้นตอน รวมถึงการเตรียมพื้นผิว ASTM A967 เป็นข้อกำหนดที่เน้นเฉพาะการบำบัดฟิล์มและการทดสอบที่ใช้ในการตรวจสอบ มาตรฐานทั้งสองนี้เสริมกันและใช้กันทั่วไป
Q: การทำทู่ด้วยกรดซิตริกมีประสิทธิภาพเท่ากับกรดไนตริกหรือไม่?
A: สำหรับเกรดสเตนเลสออสเทนนิติกหลายเกรด ใช่ - การทำทู่ด้วยกรดซิตริกสามารถให้อัตราส่วนพื้นผิวของโครเมียม-ต่อ-ของเหล็กที่เทียบเคียงได้กับหรือเกินกว่าผลลัพธ์ของกรดไนตริก ขณะเดียวกันก็ให้ความปลอดภัยต่อผู้ปฏิบัติงานและโปรไฟล์การปล่อยมลพิษต่อสิ่งแวดล้อมน้อยลงอย่างมาก
Q: คุณจะรู้ได้อย่างไรว่าการทำทู่ได้ผลหรือไม่?
A: ASTM A967 กำหนดแนวทางปฏิบัติในการตรวจสอบ 6 ประการ - การแช่น้ำ ความชื้นสูง สเปรย์เกลือ คอปเปอร์ซัลเฟต โพแทสเซียมเฟอร์ริไซยาไนด์-กรดไนตริก และการทดสอบเหล็กอิสระทั่วไป - รวมถึงการตรวจสอบด้วยสายตาเพื่อยืนยันว่าพื้นผิวไม่มีการกัดกร่อน รูพรุน หรือน้ำค้างแข็ง ควรมีการบันทึกการทดสอบยืนยันอย่างน้อยหนึ่งครั้งสำหรับแต่ละล็อตการผลิต
Q: การดองสามารถขจัดวัสดุที่มากเกินไปออกจากกระบวนการผลิตได้หรือไม่?
A: ใช่. ASTM A380 แนะนำให้จำกัดการสัมผัสจากการดองไว้ที่สูงสุดประมาณ 30 นาทีต่อการใช้งาน ทิ้งกรดไว้บนพื้นผิวนานกว่าที่จำเป็นจนเกิน-การดอง ซึ่งจะกัดกร่อนและทำให้โลหะฐานหยาบ แทนที่จะเอาตะกรันออกเพียงอย่างเดียว


